به روز رسانی تاریخ
1404/07/28

راهنمای رفع ایراد بطری، ایرادها و راه حل های پیشنهادی (2)
ایراداتی که در حین فرایند تولید و بادکردن پریفرم بطری رخ میدهد بسیار است. در مقالهی پیشین تعدادی از ایرادات، دلایل بروز ایراد و راه حلهای پیشنهادی را ارائه دادیم و در این مقاله به تعدادی دیگر از آنها میپردازیم.
بعد از معرفی و شرح ایراد در اکثر موارد عکسی که نشان دهندهی آن ایراد است، دلایلی که باعث ایجاد این ایرادها میگردد به همراه راه حلی که برای آن ایراد پیشنهاد میشود، بیان شده است.
در این مقاله دلیل بروز ایراد با ×× و راه حل پیشنهادی با ++ مشخص میشود.
از آنجایی که تفاوت معنیداری بین فرایندهای تکمرحلهای (SS) و دو مرحلهای (TS) در تولید بطری وجود دارد، در صورتی که دلیل و یا راه حلی تنها برای یکی از این دو فرایند صادق باشد، عنوان تک مرحلهای و دومرحلهای در مقابل آنها قرار گرفته است. در صورتی که این عنوان وجود نداشته باشد، آن دلیل و یا راه حل برای هر دو فرایند صادق است.
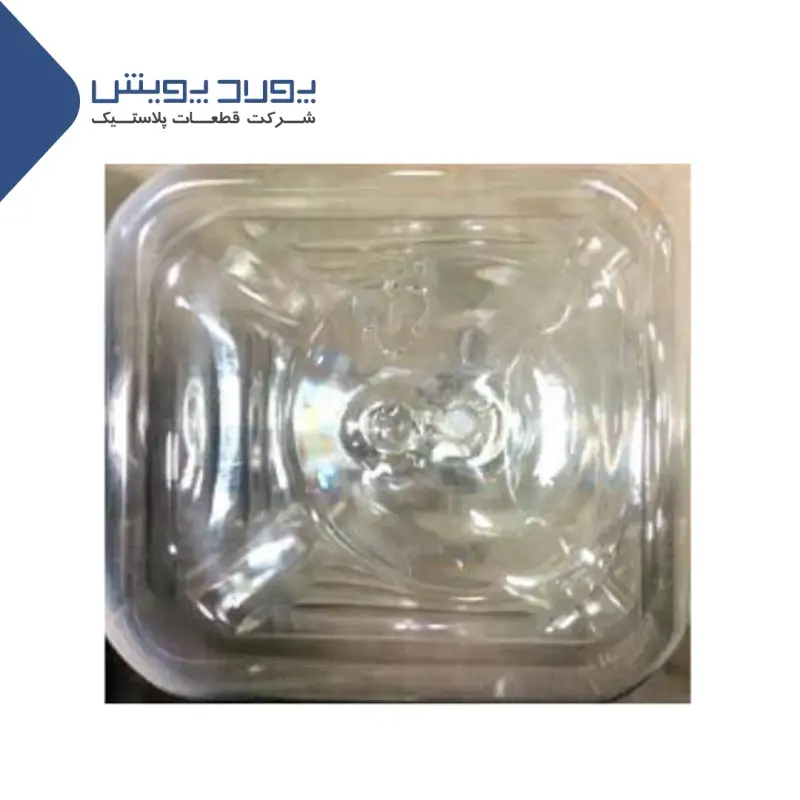
خارج از مرکز بودن ورودی تزریق Off center gate
شرح ایراد:
نقطه تزریق پریفرم در مرکز پایهی بطری قرار ندارد.
دلایل بروز ایراد و راه حل پیشنهادی:
1) میلهی کشش، پریفرم را به طور مناسب در جایگاه پایه قرار نمیدهد.
×× میلهی کشش به درستی تنظیم نشدهاست:
++ ارتفاع میلهی کشش را طوری تنظیم کنید که ضخامت پایه 1میلیمتر کمتر از ضخامت دیوارهی ورودی تزریق باشد.
×× میلهی کشش کج شده یا تابیده است:
++ اگر ورودی تزریق همیشه در یک سمت از مرکز خارج میشود، میلهی کشش آن کویته را بیرون آورده و روی یک سطح صاف بغلتانید. اگر میلهی کشش کج شده باشد، مشخص میشود.
2) فشار پیش دمشی که زود اعمال شده یا شدید باشد، پریفرم را از مرکز میله ی کشش خارج میکند.
×× فشار پیش دمش (Pre-blow Pressure) خیلی زیاد است یا زود اعمال میشود:
از تاخیر طولانیتر پیش دمش استفاده کنید و اگر لازم است فشار را نیز تنظیم کنید.
3) فشار دمش قبل از زمانی که میلهی کشش پریفرم را به پایه بطری برساند، اعمال میشود.
×× فشار دمش پیش از بازشدن کامل میلهی کشش شروع میشود:
++ تایمر تاخیر فشار دمش را بررسی کنید و یا به یک موقعیت صحیح سوئیچ کنید.
4) پریفرم به دلیل دمای غیریکنواخت، کج شده و میلهی کشش به مرکز آن برخورد نمیکند.
×× پریفرم قبل از کشیدهشدن خمیده میشود:
++ قائم بودن پریفرمها را قبل از ورود به قالب بادکن بررسی کنید.
++ چرخش صحیح پریفرم را داخل آون کنترل کنید.
++ (تکمرحلهای) خنککاری قالب پریفرم را بررسی کنید.
5) سطح جایگاه پایه بیش از حد لغزنده است و میلهی کشش به خارج میلغزد.
×× هیچ فرورفتگی در سطح جایگاه پایه، برای نگهداشتن ورودی تزریق در مرکز وجود ندارد:
++ یک انحنا یا فرورفتگی به جایگاه قرارگیری پایه اضافه کنید.
6) غیریکنواختی دیوارهی پریفرم بیشتر از 0.25 میلیمتر است.
×× ضخامت دیوارهی پریفرم غیریکنواخت است:
++ ایرادات پریفرم را اصلاح کنید.
توضیحات بیشتر:
میلهی کشش میبایستی ورودی تزریق را به جایگاه پایهی قالب بچسباند تا ورودی تزریق در مرکز پایهی بطری قرار گیرد.
در این شرایط نیروی فشار دمش نباید زیاد وجود داشته باشد. فاصله ی بین نوک میلهی کشش (Strectch Rod Tip) و ورودی تزریق پریفرم باید مطابق آنچه در راه حل اشاره شدهاست، تنظیم شود و نباید این فاصله را در همهی پریفرمها یکسان درنظر بگیرید.
به عنوان مثال در پریفرمهای سبکوزن که ضخامت ورودی تزریق کاهش مییابد، نیاز است تا ارتفاع میلهی کشش به طبع آن تغییر کند.
یک حفره یا فرورفتگی در جایگاه قرا رگیری پایه کاملاً ضروری است تا از حرکت کردن ورودی تزریق در هنگام اعمال فشار دمش جلوگیری کند.
اگر فشار پیش دمش زیاد باشد و یا زود اعمال شود، ممکن است پریفرم از مرکز میلهی کشش خارح شود.
در ماشینهایی که اصابت فشار دمش با تایمر و یا سوئیچ کنترل میشود، فشار دمش ممکن است پیش از باز شدن کامل میلهی کشش دمیده شود و باعث خارج شدن ورودی تزریق از مرکز شود.
اگر ضخامت دیواره پریفرم بسیار غیریکنواخت باشد، ممکن است پریفرم ( درحین حرارت دادن در دستگاه دومرحلهای و در حین تزریق در دستگاههای تکمرحلهای) شرینک (Shrink)کرده و میلهی کشش اصلاً به مرکز آن برخورد نکند، که البته در این شرایط تمام ورودیهای تزریق مربوط به پریفرم معیوب از مرکز خارج خواهند شد.
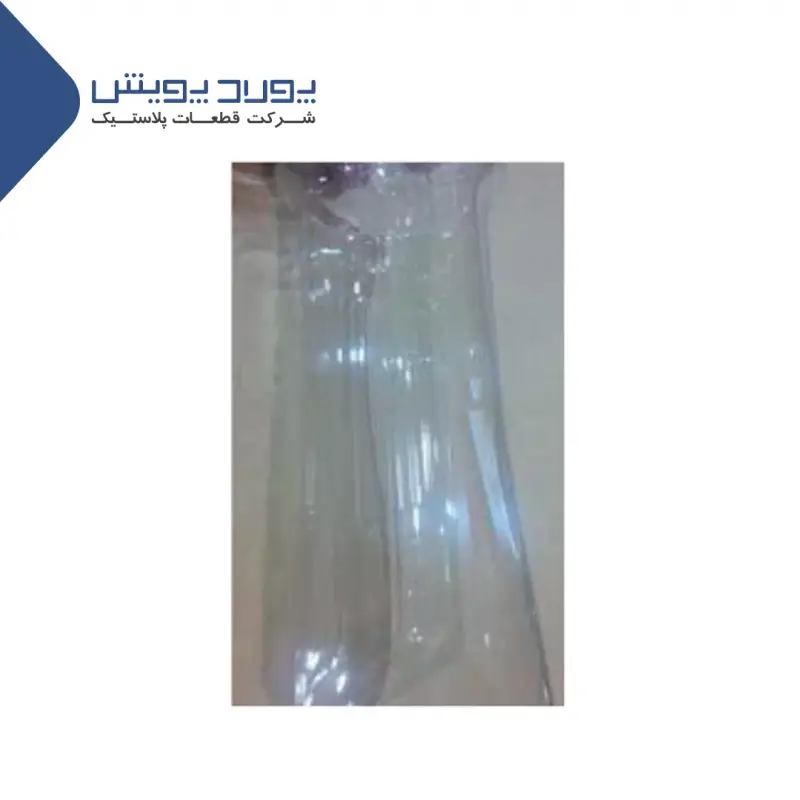
فرورفتن دیوارهی اصلی (صفحه) بطری Panel Sink
شرح ایراد:
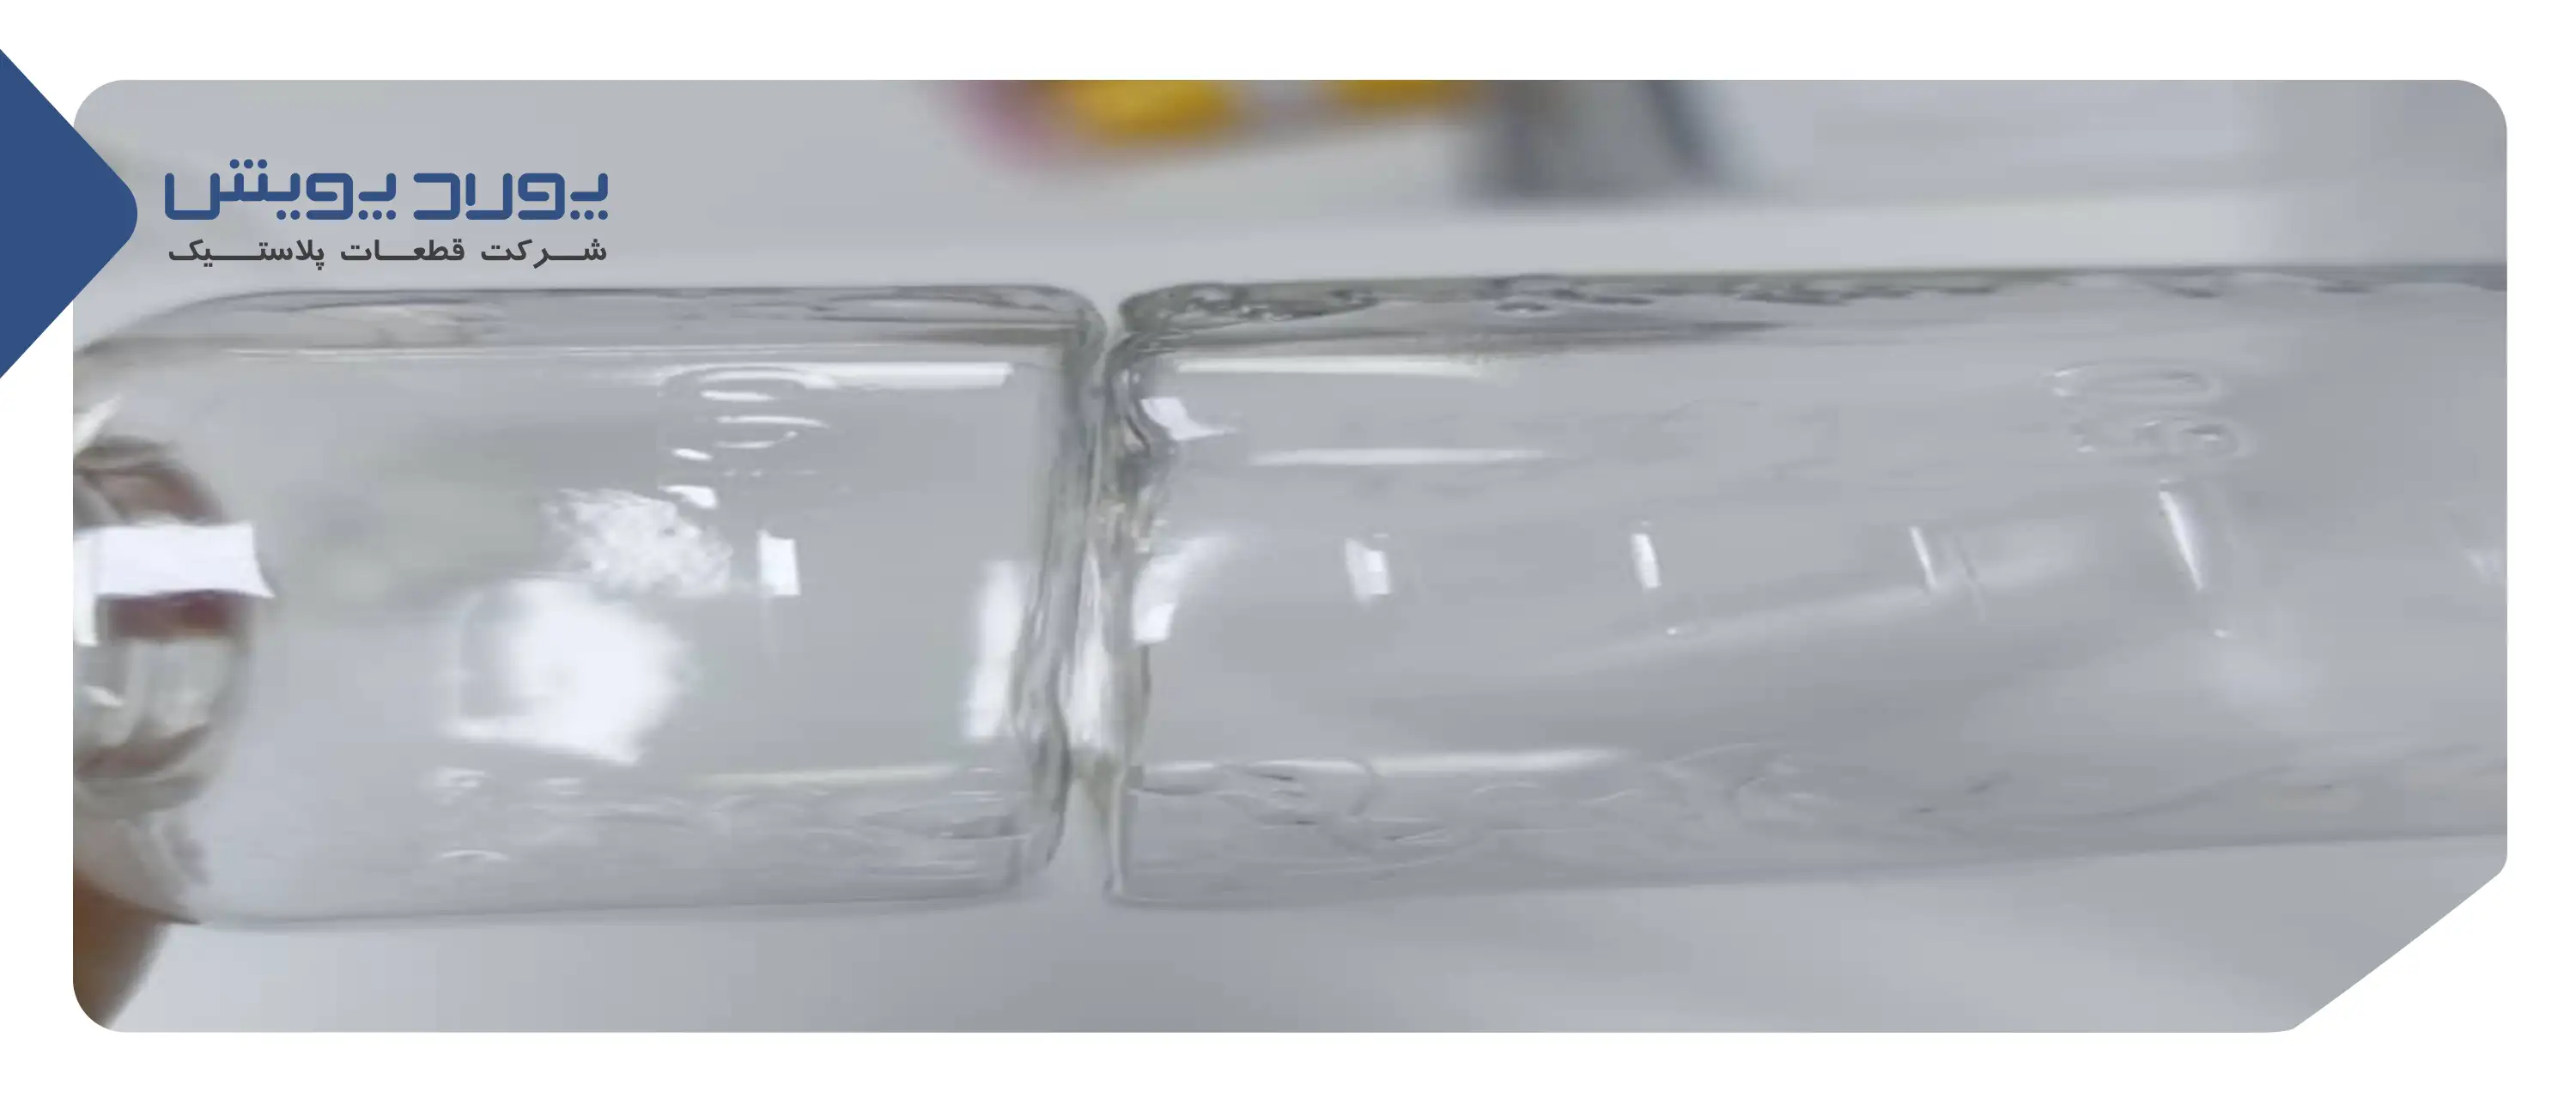
صفحهی بطری فرورفته است. این ایراد بیشتر در بطریهای بیضی شکل مشاهده میشود، اما در بطریهای مدور نیز ممکن است دیده شود، که باعث بروز مشکلاتی در مراحل چاپ و برچسب زدن میشود.
دلایل بروز ایراد و راه حل پیشنهادی:
1) بطریهایی که دیوارهی نازک دارند نمیتوانند شکل خود را حفظ کنند.
×× دیوارهی بطری برای حفظ شکل استحکام کافی را ندارد.
++ در صورتیکه توزیع مواد در بطری یکنواخت است، از پریفرم با وزن بالاتر استفاده کنید.
2) فشار پیش دمش، مواد را به سمت دیوارههای قالب برده و باعث سردشدن آن میشود.
×× فشار پیشدمش، مواد را به سمت دیوارههای قالب برده و باعث سردشدن آن میشود.
++ فشار پیش دمش را تا 5بار (90psi) کاهش دهید. دمای کلی بادشدن پریفرم را نیز کاهش دهید. فشار پیشدمش را تا زمانیکه مطمئن شوید، مواد را به دیوارهی قالب نمیچسباند، بازبینی کنید.
3) دیوارهی نازکتر فرومیرود، در طرف دیگر فرورفتگی مشاهده نمیشود.
×× ورودی تزریق از مرکز خارج است:
++ مطمئن شوید که ورودی تزریق در مرکز قرار دارد، و ضخامت دیواره در دوطرف صفحهی بطری یکنواخت است. 473983486738
4) مواد خیلی سریع سرد میشود.
×× قالب بیش از حد سرد است:
++ دمای قالب را تا حداکثر 45 درجه سانتیگراد (113°F) بالا ببرید.
5) دیواره به اندازهی کافی برجسته (محدب) نیست:
×× دیوارههای بطری را به لحاظ تحدب کافی بررسی کنید.
6) بستههای هوا ناشی از محبوسشدن هوا مانع بادشدن بطری میشود.
×× تخلیهی هوا ناکافی است:
++ منافذ تخلیهی هوا را تمیز کنید، در گوشهها راه هوا اضافه کنید.
7) مرکز صفحه خیلی ضخیم و سرد میباشد و بیشتر از قسمت های نازک شیرینک میکند.
توضیحات بیشتر:
برای جلوگیری از ریزش مواد در فرایند دمش، دیوارهای بطری میبایستی کمی محدب باشد.
زمانی که ضخامت دیوارههای بطری به زیر 0.4 میلیمتر میرسد، کنترل فرورفتگی دیوارهی بطری نیز مشکلتر میشود.
موقعیت مناسب میلهی کشش و در نتیجه توزیع یکنواخت ضخامت در دوطرف صفحه ی بطری ضروری است. زمانی که یک پریفرم بدون تنظیمات تخصصی (حرارت دهی و خنککاری) به شکل مستطیل دمیده میشود، صفحهی بطری ضخیمتر از کناره ای بطری میشود که باعث خنکشدن غیریکنواخت آن نیز میگردد. در نتیجه این تیغه سخت به وجود آمده در ناحیهی مرکزی بطری به داخل صفحه فرو میرود.
نسبت ابعادی (شامل نسبت بعد بزرگتر به بعد کوچکتر)، اندازهی قطر پریفرم (که با بعد نزدیکتر بطری در ارتباط است) و دمای پریفرم از دیگر عوامل موثر در بروز این ایراد هستند.
به طور معمول پریفرم باید کمی خنک باشد و در حین اعمال فشار پیشدمش دیوارههای نزدیک قالب را لمس نکند.
کرنش سختی PET، که در حین کشش ایجاد میشود، باعث استحکام آن میشود.
زمانی که پریفرم با فشار بالای دمش در حال کشیدهشدن است، قسمتهایی از پریفرم که به سمت نواحی دورتر قالب حرکت میکنند، میتواند قسمتهای مرکزی را نیز بکشند ( حتی اگر دمای آنها یکسان باشد).
ولی اگر پریفرم در حین کشش، با دیوارههای قالب تماس پیداکند، به دلیل خنک و سفتشدن PET در مجاورت دیوارهها، این کشش اتفاق نمیافتد. در این شرایط گرمتر بودن قالب میتواند موثر باشد.
تخلیهی مناسب هوا نیز مهم است. تعداد راه هواهای کافی در گوشههای بطری، اجازهی حرکت سریعتر PET در این نواحی را میدهد.
منافذ خروج هوا در گوشهای بطری قابل مشاهده نخواهد بود. به این دلیل که در این نواحی کشیدگی زیاد است، و حرکت مواد به داخل حفرهای با قطر حدود 1میلیمتر نیز بسیار سخت است.
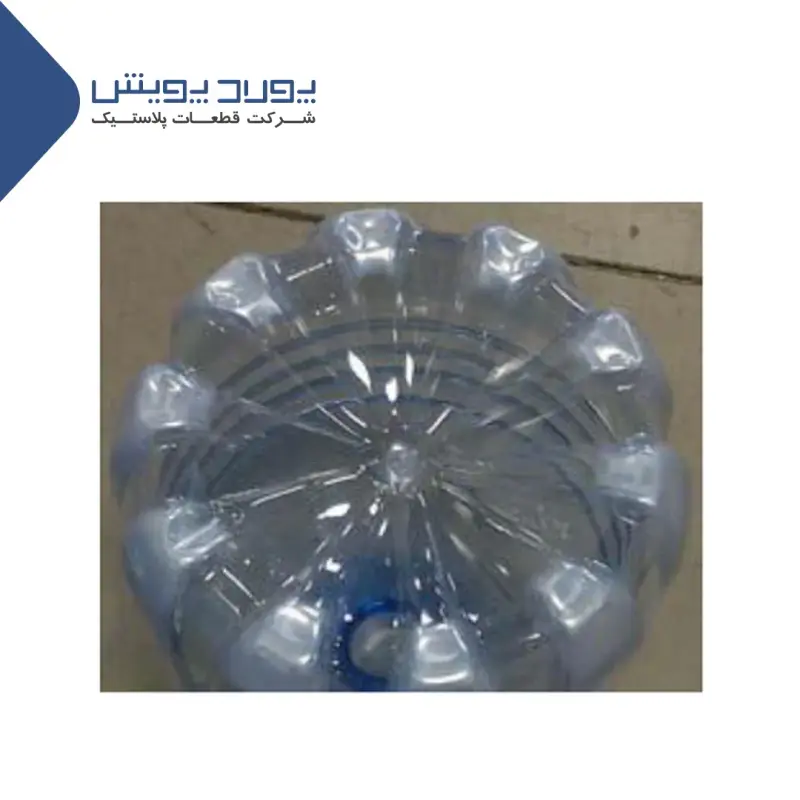
مرواریدی (صدفی) شدن یا استرس سفیدکننده Pearlescence or Stress Whitening
شرح ایراد:
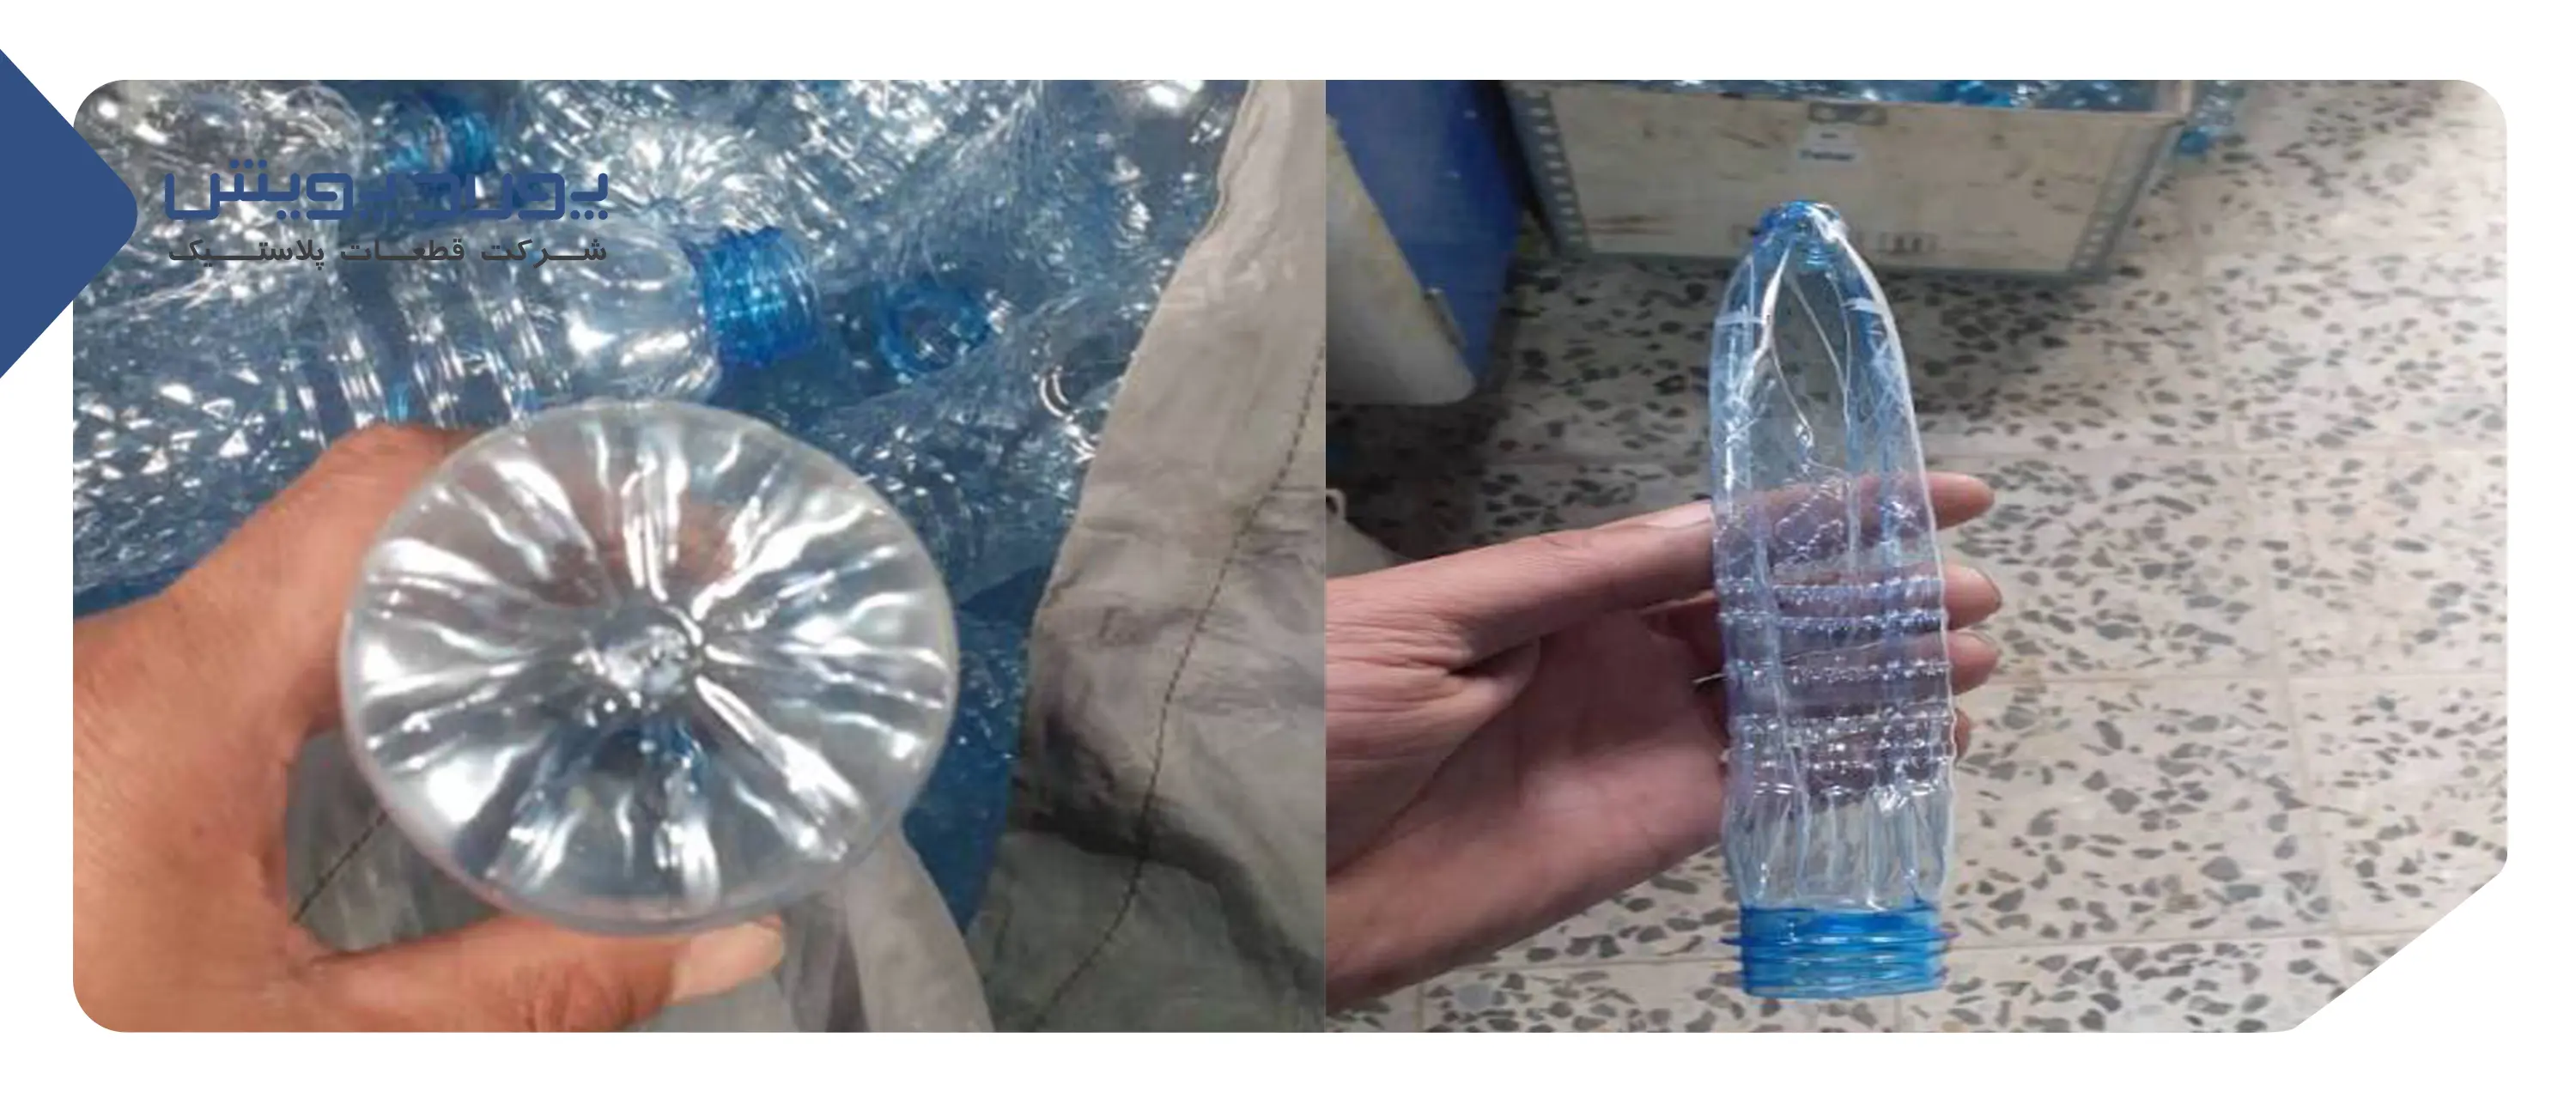
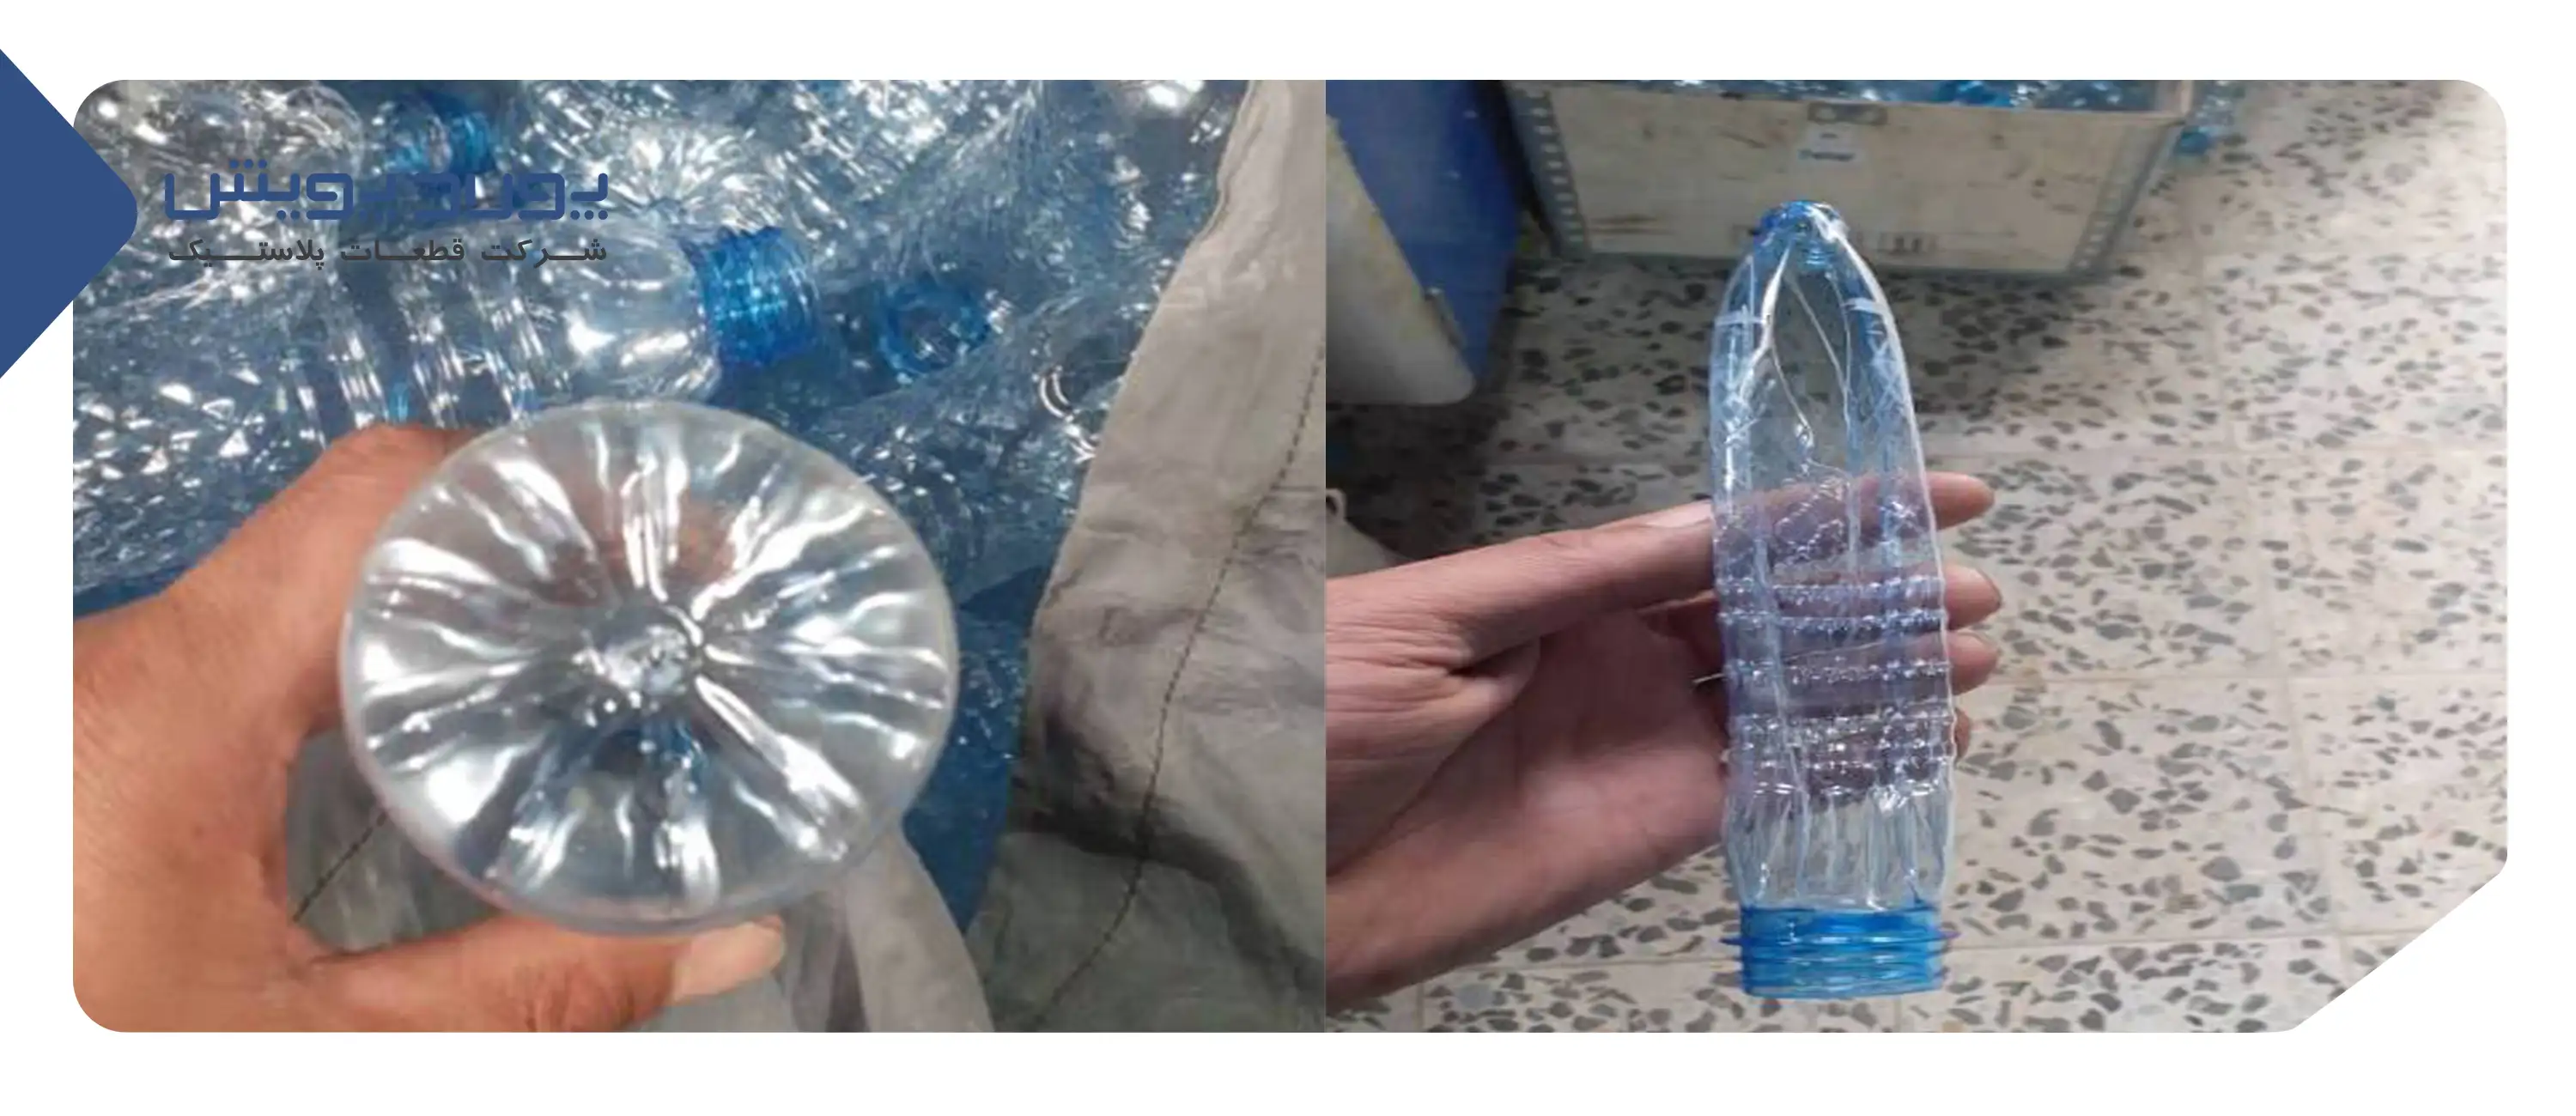
نواحی سفید در بطری مشاهده میشود. (درقسمتهایی از بطری که به نواحی دورتر کشیده میشود، برای مثال پایهها در بطریهای پایه پنجپر) که نباید آن را با ایراد ماتشدن اشتباه بگیرید.
دلایل بروز ایراد و راه حل پیشنهادی:
1) پریفرم بیش از حد سرد است.
×× (دومرحلهای) تنظیمات دمای لامپ به طور کلی پایین است:
++ (دومرحلهای) حرارت دهی را با اضافهکردن درصدی به تمام لامپها افزایش دهید.
++ برای خنک نگهداشتن دیوارهی بیرونی تهویهی هوای آون را افزایش دهید.
×× (تکمرحلهای) زمان نگهدارنده یا زمان خنککاری خیلی طولانی است:
++ زمان نگهدارنده یا زمان خنککاری را 0.5ثانیه کاهش دهید.
2) پریفرم بیش از حد کشیده و نازک شده است. هر عاملی که باعث کشیدگی بیش از حد پریفرم گردد باعث بروز این ایراد میشود. زمانی که پریفرم به زوایای دورتر کشیده شود، خیلی نازک میشود.
×× ورودی تزریق در مرکز بطری قرار نگرفته است:
++ مطمئن شوید که ورودی تزریق در مرکز قرار دارد.
++ مطمئن شوید که اختلاف ضخامت دیوارههای پریفرم کمتر از 0.15 میلیمتر است.
×× حرارتدهی پریفرم یکنواخت نمیباشد.
++ (دومرحلهای) با گرمتر کردن نواحی مجاور قسمتهای نازکشده، مواد را به سمت این نواحی هدایت کنید همچنین حرارت را در قسمتهای نازکشده کاهش دهید.
++ (تکمرحلهای) سمبه تهویه را طوری تغییر دهید که با خنککردن نواحی از پریفرم که بعد از کشش نازک شدهاند، باعث افزایش ضخامت و در نتیجه کاهش استرس سفیدکننده در آن ناحیه گردد.
توضیحات بیشتر:
مرواریدی (صدفی) شدن همیشه در داخل اتفاق میافتد در حالی که ماتشدن (سفیدک) در بیرون بطری مشاهده میشود اگر نتوانستید تفاوت این دو را تشخیص دهید، بطری را برش زده و قطعه برش داده شده را بکشید، اگر با کشیدهشدن، این ایراد مشاهده شود، میتوانید مطمئن شوید که مرواریدی (صدفی) شدن اتفاق افتاده است.
یک حد مطلق حداقل 0.05 میلیمتری برای ضخامت دیوارهی بطری وجود دارد. در برخی نقاط که نرخ کشش بالاتر است، ساختارهای مولکولی از یکدیگر جداشده و استرس سفیدکننده ایجاد میشود.
میزان کشیدهشدن پریفرم به نواحی دورتر، با دمای داخل پریفرم ارتباط دارد.
زمانی که پریفرم باد میشود، کرنش سختی اتفاق میافتد و دما نیز کاهش مییابد.
طراحی پریفرم و بطری است که نشان میدهد برای یک کشش مناسب چه دمای فرایندی مناسب است.
مهمترین پارامتر، نسبت بادشدن یا کشش است که از ضرب نسبت کشش حلقهی داخلی در نسبت کشش محوری بهدستمیاید.
برای رسیدن به نسبت کششی با مقادیر بالاتر از 12 نیاز است که دمای پریفرم (بهخصوص در داخل پریفرم که بیشتر کشیده میشود) بالاتر باشد. در حالی که استفاده از پریفرم در دنمای کاری پایینتر، باعث تولید بطری با کارایی بهتر میشود. البته میتوان از یک پریفرم با دمای بالاتر و نرخ کشش بیشتر، بطری با عملکرد مناسب نیز به دست آورد.
زمانی که بطری با ایراد سفیدشدگی مرواریدی (صدفی) را مشاهده کردید، ابتدا تشخیص دهید که بطری خیلی نازک شده و یا خیلی سرد است. اگر خیلی سرد بود، افزایش. که بطری خیلی نازک شده و یا پریفرم خیلی سرد کشیده شده است. اگر آن ناحیه خیلی نازک است، می بایستی مواد را از سایر قسمتها به ناحیهای که تنش سفیدکننده اتفاق افتاده است، حرکت دهید. اگر پریفرم خیلی سرد بوده است، افزایش دما مشکل را رفع خواهد کرد.
در مرکز بودن ورودی تزریق نیز حیاتی است. خارج بودن ورودی تزریق از مرکز باعث نازکشدن یک سمت بطری میگردد.
در فرایند تکمرحلهای به طور معمول دمای داخلی پریفرم از دمای خارجی آن بیشتر است به این دلیل که بخش خارجی پریفرم نسبت به داخل آن مساحت بیشتری داشته و بهتر خنک می شود، و معمولاً محدودیت خنککاری در کویته کمتر از سمبه است.
کاهش دمای داخلی پریفرم در مناطقی که ایراد مرواریدشدگی (صدفی شدن) اتفاق میافتد، اثر معکوس دارد. این کاهش تنها جهت انتقال مواد از مناطق ضخیمتر به مناطق نازکتر موثر است.
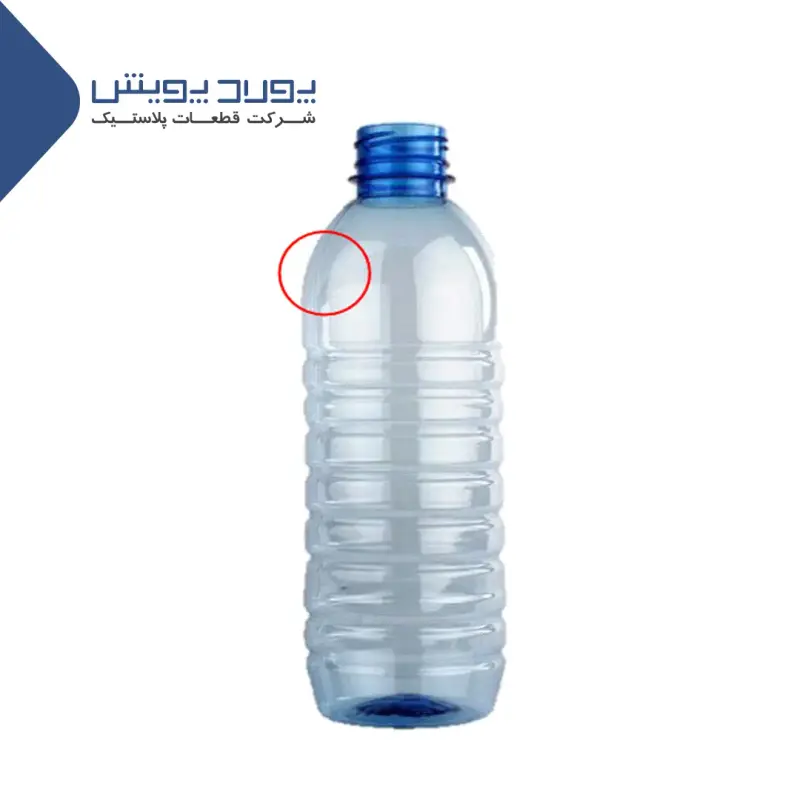
نازکشدن شانهها Thin Shoulder
شرح ایراد:
بطری شانههای نازک دارد.
دلایل بروز ایراد و راه حلی پیشنهادی:
1) دما در قسمتهای بالای پریفرم بیشتر از نواحی دیگر است.
×× تنظیمات دما برای لامپ 1 و یا لامپ 2 در مقایسه با سایر لامپها بالا است:
++ دمای لامپ 1و 2 را کاهش دهید و به طور همزمان دمای سایر لامپها را افزایش دهید.
2) فشار پیش دمش پریفرم را به اندازهای که مواد کافی در شانهها نگه داشتهشود، باد نمیکند.
×× فشار پیش دمش خیلی دیر اعمال میشود و یا خیلی کم است:
++ تاخیر پیش دمش را کاهش داده و یا فشار پیش دمش را افزایش دهید.
3) (تکمرحلهای) ضخامت زیاد مواد زیر گلویی پریفرم، گرمای بیشتری را در خود نگه میدارد و در نتیجه هنگام کشش نیز بیشتر کشیده میشود.
×× (تکمرحلهای) مواد زیادی زیر گلویی (Neck)وجود دارد یا ضخامت دیوارهی ناحیه ورودی تزریق (Injection Gate)کم است:
++ (تکمرحلهای) سمبه تزریق را تغییر دهید: ضخامت مواد در زیر گلویی کمتر و در دیوارهای نواحی ورودی تزریق بیشتر باشد (طراحی پریفرم را تغییر دهید).
++ (تکمرحلهای) سمبهای تهویه را طوری شکل دهید که با نواحی زیر گردن در تماس باشد.
توضیحات بیشتر:
فشار پیشدمش به 2منظور اعمال میشود:
- از فروریختن پریفرم جلوگیری کند.
- با دمش در پریفرم حباب ایجاد کند، بدون اینکه اجازه دهد این حباب دیوارههای قالب را لمس کند. (این حباب حاصل نسبت کشش طبیعی (Natural Stretch Ratio) است)
زمانی که فشار پیش دمش خیلی دیر وارد میشود و یا برای بادکردن پریفرم سرد کافی نمیباشد، مواد زیادی به سمت انتهای پریفرم رانده میشود و شانهها ضعیف میشوند، که معمولاً به صورت ضعیفبودن پوستهی بطری در نواحی بالایی مشاهده میشود.
زمانی که دمای لامپ ها تنظیم میشود، با افزایش دمای بعضی از لامپها بهتر است که دمای لامپهای دیگر به طور همزمان و به مقدار یکسان کاهش یابد. (مگرآنکه نیاز باشد که دمای کلی پپریفرم را تغییر دهید) بنابراین اگر شما دمای لامپهای بالایی را کاهش میدهید، به طور همزمان دمای لامپهای نواحی پایینتر را تقریباً به همان میزان افزایش دهید. تغییرات را با حدود 2% افزایش دهید، تا به تنظیمات مناسب برسید.
در دستگاه تکمرحلهای شیب دمایی با هاترانر (Hot Runner)کنترل میشود. طبیتاً نواحی زیر گردن به این دلیل که زودتر تزریق میشوند، خنکتر هستند. اما هنگامی که ایراد نازکبودن شانه اتفاق میافتد به این دلیل که ضخامت زیاد مواد زیر گلویی (نک)، گرما را بیشتر در خورد نگه میدارد بیشتر از سایر قسمتها کشیده خواهد شد.
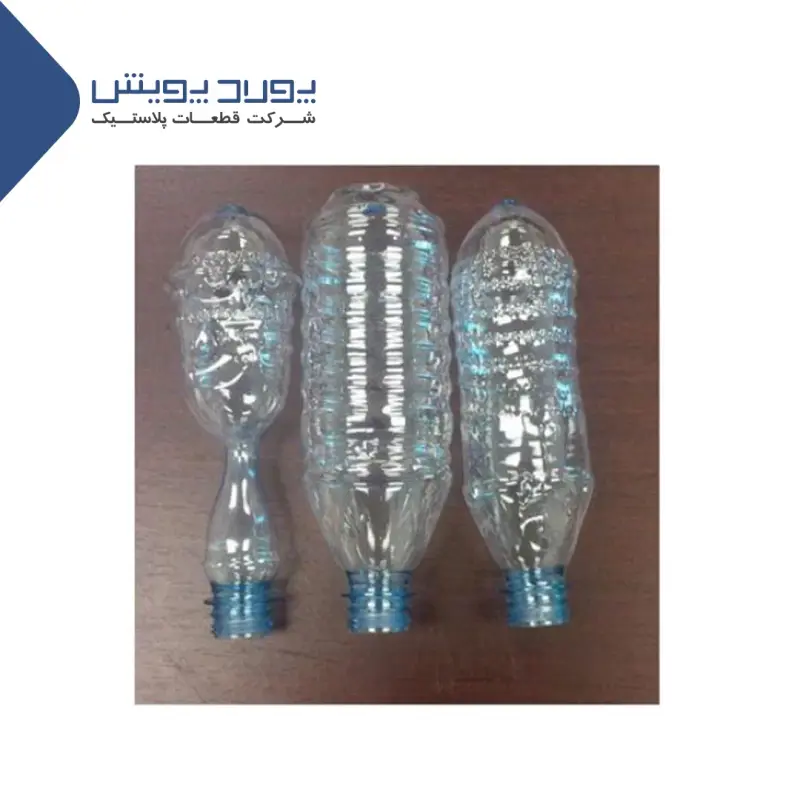
بادنشدن کامل بطری Under-blown Bottle
شرح ایراد:
بعضی از قسمتهای پریفرم باد نمیشود (معمولاً در قسمت پایه) و بطری کوتاه می شود.
دلایل بروز ایراد و راه حل پیشنهادی:
1) با پایین آمدن میلهی کشش و شروع فشار دمش، پریفرم به سرعت سرد و نازک میشود. زمانی که این تودهی بی شکل، خیلی سرد و یا خیلی نازک میشود دیگر قادر به کشیده شدن در جهتهای دیگر، مانند شعاع پایه و یا پایها ی بطری پنجپر (Petaloid)، نخواهد بود.
×× پریفرم به قدری سرد است که بعضی از قسمتهای آن شکل نمیگیرد:
++ (دومرحلهای) دمای کلی پریفرم را افزایش دهید. اگر قسمتی که شکل نگرفته خیلی نازک است، دقیقاً در بالای آن ناحیه دما را افزایش دهید. زیرا باعث حرکت مواد بیشتری به آن ناحیه شده و آن را ضخیمتر میکند.
++ (تکمرحلهای) زمان نگهدارنده یا خنککاری را کاهش دهید. یا دمای مواد را افزایش دهید.
2) اگر بین حرکت میلهی کشش و زمانی که فشار دمش شروع میشود، تاخیر زیادی وجود داشته باشد، ممکن است پریفرم بیش از اندازه سرد شود و فشار دمش دیگر قادر به بادکردن آن نباشد.
×× فشار دمش دیر اعمال میشود:
++ (دومرحلهای) تاخیر بین بازشدن کامل میلهی کشش و شروع فشار را کاهش دهید. (گاهی اوقات ممکن است زمان اتلاف نامیده شود)
++ (تکمرحلهای) تاخیر فشار دمش (اگر با تایمر کنترل میشود) را به قدری کاهش دهید تا تمام بطریها از مرکز خارج شوند، سپس آن را 0.03 ثانیه افزایش دهید.
×× فشار دمش خیلی کم است:
++ فشار دمش را افزایش دهید.
3) خارجشدن ورودی تزریق از مرکز بطری معمولاً باعث ضخیمشدن دیواره در یک طرف بطری میگردد. دیوارهی مقابل آن ممکن است به قدری نازک شود که پایه در آن حهت شکل نگیرد.
×× ورودی تزریق از مرکز بطری خارج است:
4) بستههای هوا (Air Packs) ناشی از محبوسشدن و عدم تخلیهی هوا، ممکن است از حرکت به سمت پایهها جلوگیری کند.
×× منافذ هوا (Vents)کارایی مناسب ندارند.
++ منافذ هوا را بررسی کنید. (به خصوص در 0.5 میلیمتر پاشنه، بین بدنهی قالب و محل قرارگیری پایه)
توضیحات بیشتر:
با کشیدهشدن PET پدیده کرنش سختی اتفاق میافتد. این بدان معنی است پلیمر سختتر شده و انعطافپذیری آن کمتر میشود، همچنین PET در جریان کشیدهشدن سرد میگردد.
اولین چیزی که با شکل نگرفتن کامل بطری باید مورد توجه قرار گیرد، این است که مواد خیلی ضخیم شدهاست و یا خیلی نازک.
اگر آن ناحیه به طور واضحی ضخیم شده باشد (بالای 0.2 میلیمتر)، سرد بودن دلیل آن است و میبایستی دما را افزایش دهید. اگر بیش از اندازه نازکشده است، کار کمی دشوار خواهد بود. شما باید از سایر نواحی مواد بیشتری را گرفته و به این قسمت هدایت کنید. در دستگاههای دومرحلهای با تغییر تنظیمات لامپ و زمان فشار پیشدمش، میتوانید این کار را انجام دهید.
در دستگاههای تکمرحلهای سرعت تزریق را میتوانید تغییر داده و یا هندسه سمبه تهویه (اگر در دسترس بود) را تغییر دهید.
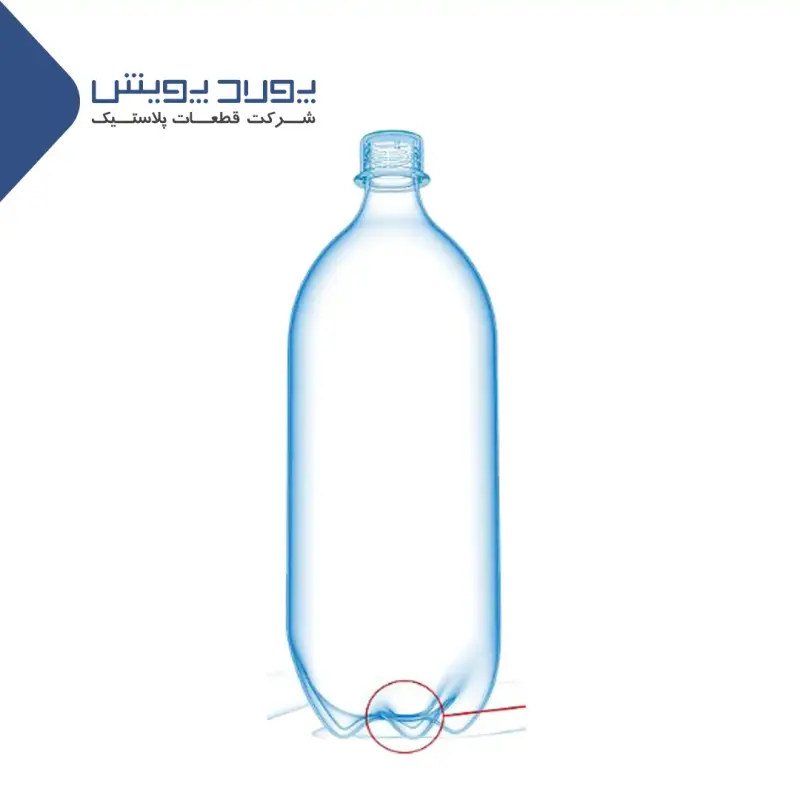
پاشنه یا پایه ناهموار Uneven Heel or Base
شرح ایراد:
پایه یا پاشنه بطری به طور کامل باد نشده و شکل نگرفتهاست. در این حالت بطری از پایه تعادل ایستایی ندارد.
دلایل بروز ایراد و راه حل پیشنهادی:
1) مواد PET از طریق کشش و دمشی که به وسیلهی میلهی کشش و فشار دمش اعمال میگردد، به سرعت سرد و نازک می شود. زمانی که PET خیلی سرد یا خیلی نازک شود، ممکن است دیگر قادر نباشد که به شکافهای کوچک نظیر دوایر انتهایی بطری یا پایهها در بطریهای پنچپر کشیده شود.
×× پریفرم برای شکلگیری کامل تمام قسمتهای آن بیش از حد سرد است:
++ (دومرحلهای) دمای کلی پریفرم را افزایش دهید. اگر پایه خیلی نازک است دقیقاً در ناحیهی بالای قسمتی که پایه را تشکیل میدهد، دما را افزایش دهید. این کار باعث میشود تا مواد بیشتری به طرف پایه حرکت کند و پایه ضخیمتر گردد.
++ (تکمرحلهای) زمان نگهدارنده یا زمان خنکاری را کاهش دهید یا دمای مواد را افزایش دهید.
2) اگر تاخیری بین بازشدن میلهی کشش و شروع فشار دمش وجود داشته باشد، احتمال سردشدن وجود دارد.
×× فشار دمش خیلی دیراعمال میشود:
++ (دومرحلهای) فاصلهی زمانی (تاخیر) بین بازشدن میلهی کشش و شروع فشار دمش را کاهش دهید (که گاهی زمان اتلاف نامیده میشود).
++ (تکمرحلهای) اگر فشار دمش به وسیلهی تایمر کنترل میشود، تاخیر فشار دمش را کاهش دهید تا ورودی تزریق از مرکز بطری خارج شود، سپس 0.02 ثانیه به آن بیافزایید.
×× فشار دمش خیلی کم است:
++ فشار دمش را افزایش دهید.
3) با خارج شدن ورودی تزریق از مرکز بطری، ضخامت دیواره در یک طرف بطری بیشتر میشود و ممکن است دیوارهی مقابل نازکتر از آن شود که پایهی بطری تشکیل شود.
×× ورودی تزریق در مرکز بطری قرار ندارد:
توضیحات بیشتر:
با کشیده شدن فیلم PET پدیده کرنش سختی اتفاق میافتد که باعث افزایش استحکام و کاهش انعطافپذیری PET میگردد. همچنین دما نیز در جریان کشش کاهش مییابد.
زمانی که ساختار یک بطری به طور کامل شکل نمیگیرد، اولین چیزی که باید مورد توجه قرار گیرد این است که آیا در آن ناحیه ضخامت زیاد شده است و یا بیش از اندازه نازک است. اگر بیش از حد ضخیم شده است (بالای 0.2 میلیمتر)، احتمالاً پریفرم بیش از حد سرد بوده است و باید دما را افزایش دهید. اگر بیش از حد نازک و در نتیجه سخت شدهاست، می بایست مواد بیشتری از سایر قسمتها به آن ناحیه هدایت کنید. در دستگاههای دومرحلهای با استفاده از تنظیمات لامپ و فشار پیش دمش میتوانید این تغییرات را اعمال کنید.
در دستگاههای تک مرحلهای با تغییر در سرعت تزریق و تغییر شکل هندسی سمبهای تهویه (اگر موجود باشد) میتوانید این تنظیمات را اعمال نمایید.
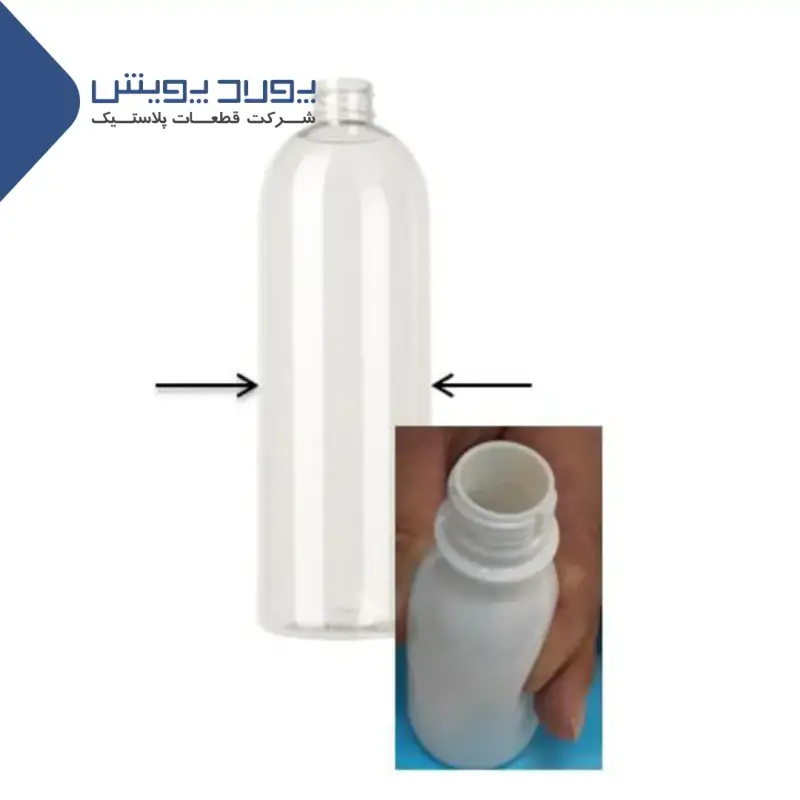
ضخامت غیریکنواخت دیواره Uneven Wall Thickness
شرح ایراد:
زمانی که ضخامت دیواره در محیط بطری اندازه گرفته میشود، اختلافی بیش از 0.1 میلیمتر مشاهده میشود.
دلایل بروز ایراد و راه حل پیشنهادی:
1) زمانی که ورودی تزریق در مرکز بطری قرار ندارد، ضخاخمت دیواره در راستای ورودی تزریق افزایش مییابد.
×× ورودی تزریق در مرکز بطری قرار ندارد.
2) نسبت کشش بالای 8 برای دستیابی به یک جهتگیری مناسب لازم است.
×× نرخ کشش خیلی پایین است.
++ برای دستیابی به جهتگیری کافی، تا جایی که امکان دارد دمای پریفرم را کاهش دهید.
3) دمای پریفرم غیریکنواخت است
×× دمای مذاب ویسکوز در فرایند تکمرحلهای و یا لنگ زدن (تلو تلو خوردن) پریفرمها در آون در دستگاههای دومرحلهای باعث غیریکنواخت شدن حرارت پریفرم میشوند.
(دومرحلهای) پریفرمهای داخل آون را کنترل کنید اگر گردش پریفرمها در آون مشکل دارد یا پریفرمها لنگ میزنند (تلو تلو میخورند) مقرهها (Mandrel) را بازبینی کنید.
4) انحراف سمبهای که منجر به تغییر زیاد ضخامت دیوارهی پریفرم گردد، و در مرحلهی دمش نتواند توسط فشار دمش جبران گردد.
×× دیوارهی پریفرم اختلاف ضخامتی بیش از اختلاف استاندارد دارد. (این عدد به طول پریفر و ضخامت آن بستگی دارد)
++ ضخامت دیوارهی پریفرم را کنترل کنید. اگر اختلاف بیشتر از مقدار مورد قبول بود، آن را اصلاح کنید.
توضیحات بیشتر:
برای یکنواختی دیواره بطری باید:
- ضخامت دیوارهی پریفرم یکنواخت باشد.
- ورودی تزریق در مرکز بطری باشد.
- پریفرم با کمترین نسبت کشیده شود.
اگر ورودی تزریق در مرکز است، غیریکنواختی ضخامت دیواره یا به اختلاف ضخامت در دیواره ی پریفرم و یا غیریکنواختی دمای پریفرم د ر آون (دمای کار یا شیب دمایی پریفرم برای دمش) مرتبط است.
حتی اختلاف حرارت ناچیز در آون ( که در دستگاه ای دومرحلهای طبیعی است) در نرخ کشش خیلی پایین، میتواند منجر به اختلاف ضخامت در دیوارهی بطری گردد. گاهی بادکردن پریفرمها در دمای پایینتر میتواند راهگشا باشد.
اما بهترین راه حل استفاده از پریفرمهایی است که نرخ کشش بالاتر ایجاد میکنند.
در دستگاههای تکمرحلهای شیب دمایی پریفرم از هاترانر ناشی میشود. راه تغییر و تقابل با این شیب دمایی، پایین آوردن سرعت تزریق به منظور کاهش حرارت مذاب ویسکوز است. کم کردن دمای کلی پریفرم و استفاده از سمبهی تهویه (درصورت موجود بودن) برای تعدیل اختلاف دما نیز موثر خواهد بود. همچنین میتوان جریان آب در سمبه (Core) یا ماتریس را به صورت ترجیحی اعمال نمود. (به عبارت دیگر، کویتهی (Cavity) تزریق را با کویتهی بادکن (Blow Cavity)پیوند داد) که البته طراحی آن مشکل است و به عنوان آخرین راه حل استفاده میگردد.